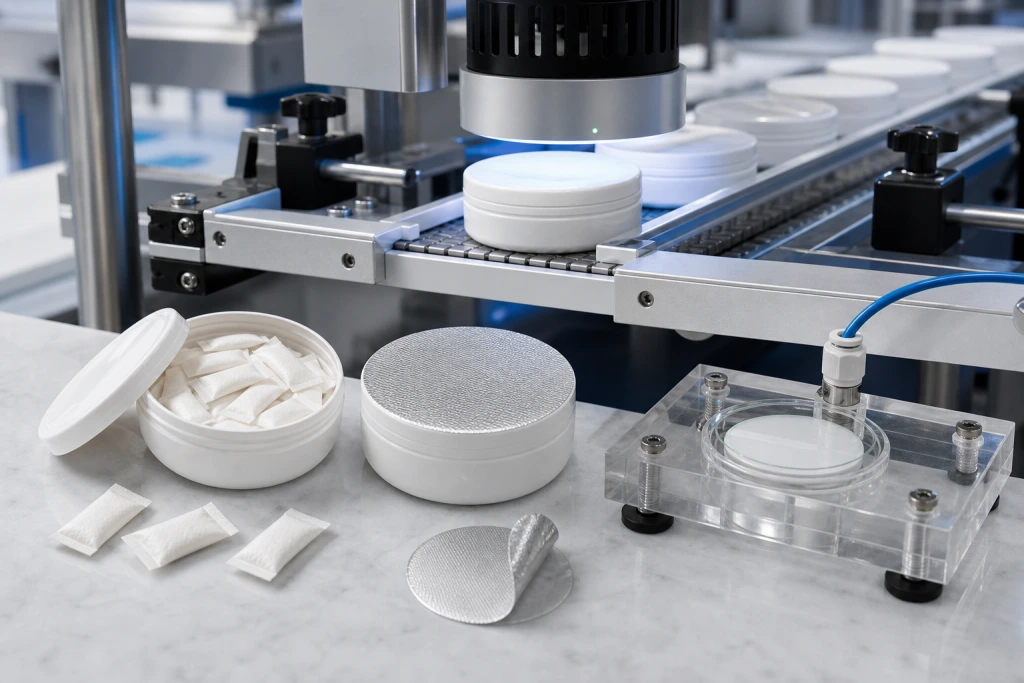
感应膜可以增加防篡改和屏障保护,但只有当箔,热封层,可以树脂,边缘和帽压力一起工作。一个闪亮的圆盘连接到开口并不能证明一个可靠的密封。通道,烧焦的衬里和部分债券往往隐藏在一个明显完整的表面。
口含袋包装增加了实际的复杂性。香料蒸汽可能会到达边缘,粉末可能会停留在着陆区域,并且一堆高袋可能会阻止瓶盖施加均匀的压力。验证必须以正常的生产线速度使用灌装的商业罐。
确认为什么需要铝箔
定义薄膜是否提供防篡改、防潮、保香、泄漏控制或组合功能。该功能确定材料和验收标准。
如果消费者期望一个可剥离的开口,打开力和清洁去除物质。撕裂成碎片的永久性焊接可能会保护产品,但仍然会产生不良的体验。
将密封层与罐树脂匹配
聚丙烯、聚乙烯和其他容器材料需要兼容的热封层。外观相似的内衬可能在不同的能量设置下粘合或在储存后失效。
锁定内衬供应商、结构和树脂。采购替代品需要进行测试;“相同直径”不是等效性声明。
检查密封面
罐边必须平整、干净、尺寸一致。模具飞边、椭圆度和凹痕会产生局部间隙。香料油或粉末会接触到罐边。
增加一个受控的密封前检查,并保持灌装低于边缘。增加感应功率不会修复污染或变形的容器。
控制上限应用第一
当衬垫通过感应头时,闭合件将衬垫保持在边缘上。即使能量正确,不均匀或低的应用扭矩也会产生弱扇区。
使用预期的内衬堆叠测量盖的应用和移除行为。泡沫背衬、纸浆板和一体式内衬的压力分布不同。
开发一个操作窗口
挑战线速度、机头高度和围绕中心设置的功率。太少的能量会导致部分粘合。太多的能量会使铝箔起皱、边缘变形、背衬变色或使密封件变脆。
运行冷启动、稳定运行和重新启动条件。设备预热和输送机间隙可以转移输送的能量。
使用多种检查方法
外观检查应包括整个周长,皱纹,烧焦和通道。剥离或移除力测试增加了一个可测量的趋势时,包装设计剥离。
泄漏或真空方法可以挑战完整性,但该方法必须适合多孔产品和通风或非通风包装设计。定义样品制备和失败标准。
调节后检查
测试新密封的包装罐和样品,保持足够长的时间以使粘合稳定。然后加入代表分销的热量,湿度,振动和跌落条件。
在储存过程中,当香料蒸汽、边缘应力或塑性松弛发生作用时,密封可以立即通过并解除。保留的样品有助于区分密封件损坏和内衬失效。
保护包装袋的感官特性
感应加热不应明显损坏头香或使盖子附近的包装袋变形。过多的头部能量和缓慢的速度会使包装升温超过预期。
在开发过程中,将顶空气味和感官性能与未密封的对照品进行比较。屏障的改善不应导致内衬烧焦。
编写OEM包装规范
- 罐树脂和边缘尺寸
- 衬套构造
- 瓶盖应用范围
- 头部高度
- 功率和速度窗
- 目视标准
- 剥离或泄漏法
- 采样频率
- 重新启动规则
- 变更控制触发器
将设置和结果与包装记录一起保存。当一个市场报告开封时,工厂可以查看实际的罐、内衬和生产线批次,而不是猜测。
买家通常会问的问题
每个口含袋会需要一个感应铝箔封口吗?
不。这一决定取决于篡改证据的需要,障碍目标,路线,封闭设计和市场预期。
可以增加感应功率来修复薄弱的密封吗?
只有在确认边缘清洁度,内衬兼容性,帽压力和头部对齐后。过大的功率可能会造成不同的故障。
在购买印刷组件之前,提供罐树脂、边缘图纸、密封件、内衬建议和运输路线,用于感应密封试验计划。
在生产线中断周围取样
稳定的生产通常是最简单的条件。在启动时,在输送机堵塞后,在瓶盖或内衬补充后,以及在调整机头高度后,收集罐。在感应机头下暂停的罐可能会过热,而在重新启动后间隔太近的罐可能会接收不到足够的能量。重新启动程序应说明哪些罐被隔离并重新测试。
单独的内衬和密封投诉
铝箔翘起并不总是意味着感应能量不足。瓶盖翘起、螺纹损坏和内衬插入不一致会减少加热前的接触。标记薄弱环节,并与瓶盖位置、边缘尺寸和内衬位置进行比较。这可以避免在机械故障仍然存在的情况下增加功率,直到好罐烧焦。
存储后验证消费者打开
测量正常和压力储存后的剥离行为,而不仅仅是密封后几分钟。随着塑料松弛和香料蒸汽到达界面,粘附力可能会增强、减弱或变得不均匀。检查铝箔碎片和锋利边缘。只有当用户可以在没有工具或产品污染的情况下干净地移除薄膜时,阻隔性能才有价值。
在正常的进料速度下确认铝箔直径和对中。偏离中心的薄膜可能会出现粘合在大部分边缘上,同时留下一个狭窄的通道,在振动或温暖储存期间打开。