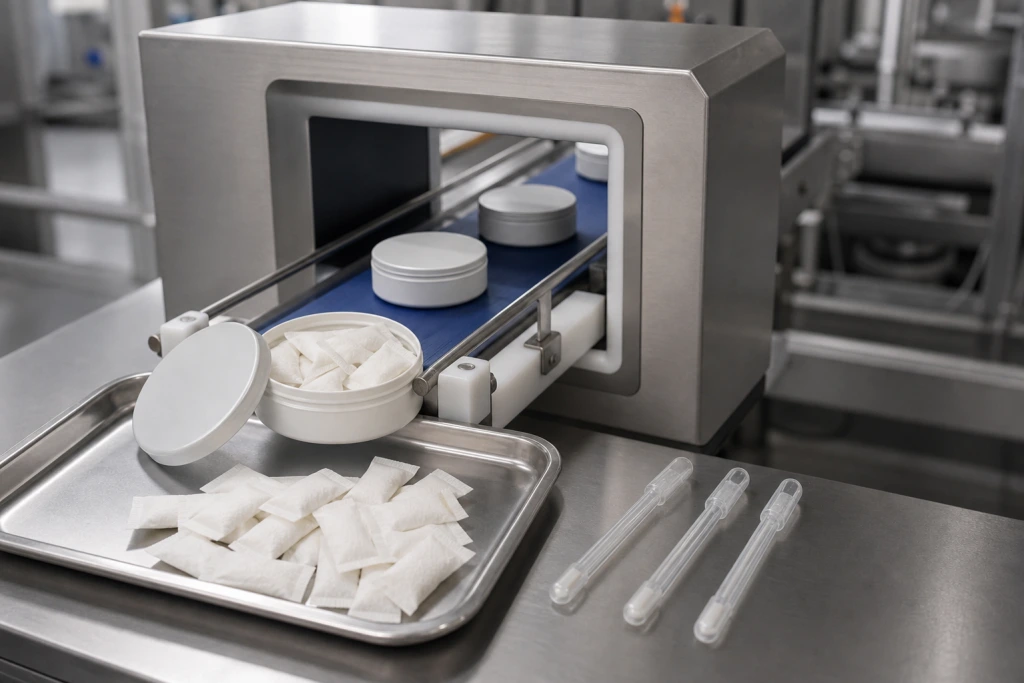
安装金属探测器不会自动创建受控过程。重矿物配方的表现可能与干燥纤维素混合物不同,铝箔盖罐无法通过每个探测器装置,并且放置在罐顶部的测试件可能比埋在潮湿袋之间的污染物更容易找到。
有益的讨论从危害分析开始。确定金属可能进入的位置,确定最后的实际检测点,为实际产品和包装建立可达到的灵敏度,然后在生产过程中挑战系统。
绘制可信的金属来源地图
检查筛、搅拌器叶片、紧固件、泵、切割器、密封夹爪和输送机。在生产线之前已通过质量检验后,维护活动可能会引入钢丝、钻屑或丢失硬件。
进料植物粉末可能含有现场或加工碎片。供应商控制,磁铁和筛选可以在材料到达敏感的灌装设备之前降低风险。
仔细选择检查点
检测应在最后一个可能引入金属的步骤之后进行,如果可行的话。对于包装袋生产,可能在切割和密封之后,但在罐接收箔或金属化组件之前。
如果成品包装干扰检测,记录替代控制和生产线位置。在未重新考虑以后产生的危险之前,不要将检测器移到上游。
了解产品效果
水分、盐、矿物质和温度会产生类似金属的信号。半湿电解质或锌配方可能需要与干燥咖啡因袋不同的设置。
在正常和最差情况下检验每个产品系列。空输送机的一个灵敏度声明不是每个SKU的证据。
使用可追踪的挑战件
黑色金属、有色金属和不锈钢试件通常表现不同。根据风险评估和已证明的设备能力定义尺寸,而不是根据外观选择最小的目录集。
保持各部件的控制、识别和协调。测试棒丢失本身就是一个异物事件,需要立即采取行动。
通过困难的位置进行测试
通过具有代表性产品的挑战件,并在孔径最难检测的位置,在前、中、后或经验证的最差点之间旋转位置。
在操作速度和典型的罐间距下进行测试。用手缓慢地将样品通过中心可能会产生商业生产线无法重复的简单通过。
验证拒绝,而不仅仅是检测
确认拒收设备将正确的装置放入安全的容器中,并且生产线备份不会将其推回可接受的产品中。在安装时挑战警报、停止功能和满箱控制。
不合格品和试件的隔离。没有物理隔离的报警使质量依赖于操作员的记忆。
回应失败的挑战
停止生产线,隔离自上次成功检查以来的产品,纠正设备并重复挑战。处置计划应在故障发生前编写。
仅仅通过第二次测试并不能解释第一次失败。检查设置、孔径污染、电气干扰、皮带跟踪和产品状况。
配对检测与预防
检查设备的磨损情况,清点关键部件,控制维修工具。金属检测为一层,不允许操作损坏的机器。
趋势发现和错误拒绝。重复的干扰警报可能导致操作员削弱设置,而重复的碎片则指向需要纠正的上游故障。
编写可供购买者使用的证据
- 危害评估
- 检测器位置
- 经确认的产品组
- 试件材料和尺寸
- 最差情况位置
- 检查频率
- 电子验证
- 故障保持边界
- 校准和维修记录
要求从实际生产线和SKU中获得记录。在理想条件下测量的手册灵敏度不应成为成品保证。
买家通常会问的问题
成品铝箔密封罐可以通过金属探测器吗?
有时包装和产品效果使常规检测不切实际,制造商必须评估真实的配置并选择合理的控制点。
金属检测是否能发现玻璃或硬塑料?
不需要。根据危害评估,需要其他异物控制,有时需要X射线或光学系统。
分享配方矿物质,口含袋大小,可以组成部分和拟议的路线,使异物控制可以审查之前,商业包装订购。
产品变更后挑战检测机
干燥薄荷袋的合格设置不应自动转移到电解质、锌或半潮湿配方。产品电导率、温度、袋数和方向可能会改变检测器信号。当新SKU进入经验证的产品组时,运行记录的挑战,并确认灵敏度保持可靠,没有过多的假拒收。
围绕维护控制边界
维护工作会产生异常集中的异物风险。清点工具和更换的部件,检查产品区域,清洁生产线,并在放行前重复检测器挑战。如果螺钉、金属丝碎片或刀片部分丢失,则将材料隔离回上次验证的状态。仅凭签署的工作订单并不能证明生产线是清晰的。
审查拒绝而不是默默丢弃它们
在受控条件下打开不合格的包装罐,确定信号是否来自金属、产品影响或包装。记录任何碎片的位置和类型。几个类似的发现可以识别出故障的筛网、磨损的刀具或松动的紧固件。不断增长的假废品率也很有用:它可以在操作员降低灵敏度之前显示环境干扰或漂移的产品状况。
挑战记录应确定操作员、时间、产品、生产线速度和结果。这使得控制可审计,并显示故障是否集中在一个班次、设置或配方系列。