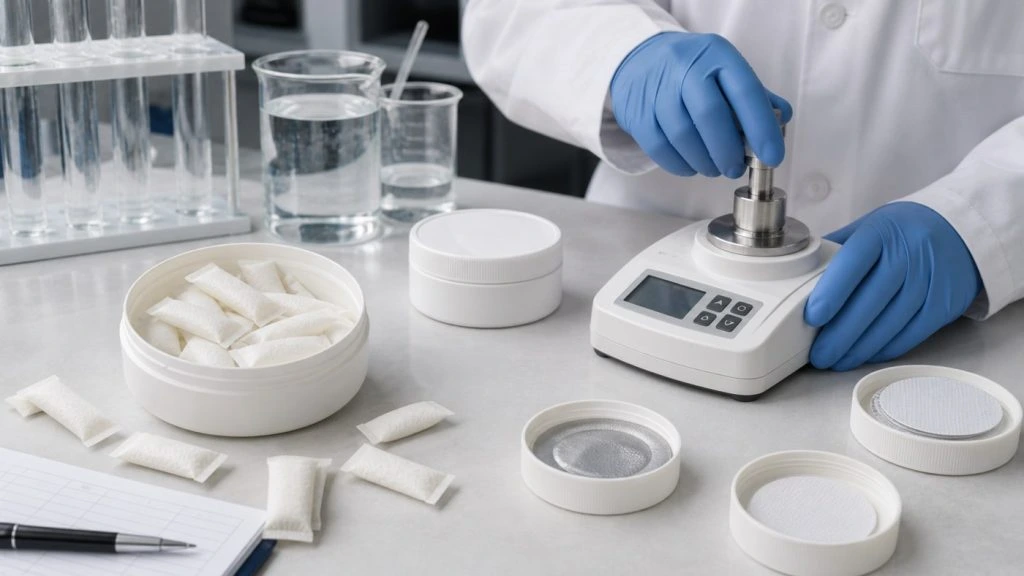
感觉紧的盖子不一定是密封的,最紧的盖子也不一定是最好的。太小的扭矩会导致水分交换。太大的扭矩会使螺纹、内衬或边缘变形,使包装罐难以打开。
扭矩测试为包装团队提供了可重复的过程检查。它必须与内衬压缩,泄漏,消费者打开和老化包装数据一起解释。
单独的应用和拆卸扭矩
应用扭矩描述了如何将盖子戴上。拆卸扭矩是在打开时测量的。它们是相关的,但不完全相同,因为塑料会随着时间的推移而松弛,衬里会随着时间的推移而压缩。
记录测量时间。加盖后立即获得的阅读不能与24小时后在没有上下文的情况下获得的读数进行比较。
定义精确的组件集
罐、盖、内衬、螺纹加工、着色剂和供应商都会影响扭矩。来自另一个转换器的外观相同的组件可能会有不同的表现。
将组件代码放在一起。不要验证一个包装罐上的盖子,并假设它适用于每个库存包装。
校准测试仪和夹具
使用合适的扭矩计、稳定的夹具和确定的开罐速度。夹持不良会使罐变形或使操作员增加侧向力。
检查校准并培训操作员。手感对筛选很有用,但不能代替记录的阅读。
包装运行中的样品
测试开始,中间和结束,加上调整和组件重新填充后的单位。一些实验室盖罐不代表生产封盖。
趋势单个读数和范围。一个可接受的平均值可以隐藏交替宽松和过紧的关闭。
将扭矩与内衬压缩连接
检查内衬位置、接触模式和边缘状况。使用折叠或未对齐的内衬时,正确的扭矩仍然会导致包装不牢固。
泡沫、铝箔和其他内衬结构的松弛程度不同。使用真实的配方对调节后的商用内衬进行评估。
挑战湿度和运输
在温度和湿度暴露后跟踪包装罐和包装袋的重量、质地、香气和封口。振动可能会松动或损坏边缘封口。
增加使用中的开启周期,因为消费者会反复地移除和更换盖子。未开启的通过并不能证明大容量罐的性能。
保护消费者可用性
高移除力会使用户感到沮丧,并可能损坏篡改证据或罐。低力会感觉廉价或允许意外打开袋子。
在保持儿童安全和市场要求的前提下,与有代表性的用户一起进行测试。不要仅仅从工厂员工来推断消费者的适用性。
正确调查孤立故障
如果有少量的包装罐受潮,按封盖时间、纸箱和组件批次绘制故障图。随机的封口或内衬缺陷可能看起来像配方不稳定。
保留保留的空组件和成品罐。如果没有它们,团队经常会重新制定实际上存在包装应用问题的产品。
编写完整的闭包规范
- 罐和盖代码
- 衬套构造
- 应用范围
- 删除定时
- 采样频率
- 测试仪和夹具
- 目视检查内衬
- 稳定性条件
- 变更控制
扭矩值本身并不能保证密封,它是包装完整性程序中的一个控制因素。
验证压盖机操作范围
使用市售组件挑战低、中、高压盖机设置。测量应用和移除行为、内衬状况和包装完整性。操作范围应允许正常组件和设备变化,而不会出现罐松动或损坏。
当压盖机有多个工位时,记录速度和机头位置。一个磨损的机头可以创建一个被整体平均值隐藏的重复低扭矩组。
使用适合包装的泄漏方法
扭矩本身并不能证明密封性。联合收割机结合重量变化、染色或压力方法(如适用)、目视衬垫检查和稳定性性能。选择不会产生不切实际的应力或包装设计假故障的方法。
当只有个别的罐子出现故障时,保留它们的位置和组件批次。打开剩余的每一个罐子,会破坏可以识别压盖机头部或翘曲边缘的图案。
检查篡改证据作为一个单独的控制
收缩带、感应衬垫或其他防篡改功能有其自身的应用参数。当其下方的螺钉闭合松动时,它可能看起来完好无损。单独检查两个系统。
消费者打开时应将预期的功能干净地移除,而不会将衬垫撕裂到产品中。运行老化样品,因为粘合剂,薄膜和塑料的行为在热储存期间会发生变化。
重新鉴定组件变更
新的盖子颜色、树脂、内衬泡沫或制造地点可能会改变摩擦力和松弛度。需要通知并重复重点扭矩、开口和屏障检查。
保留空的组件以及填充罐。它们允许在投诉后进行尺寸和材料比较,而无需打开可销售的库存。
买家通常会问的问题
更高的扭矩是否总是改善防潮层?
否。过大的扭矩会使组件或衬垫变形,并使包装难以打开。
什么时候应该测量移除扭矩?
在加盖后的规定时间和稳定性期间,因为塑性松弛和内衬压缩会改变结果。
发送罐,盖,内衬,封盖方法和目标市场进行封闭审查。江辉健康可以在商业包装之前设置实用的扭矩和完整性研究。
将扭矩数据与包装记录一起保存
密封结果应与批包装记录保持一致,包括瓶盖批次、内衬批次、灌装线速度和测试温度。当一批货物正常打开而另一批货物感觉异常紧时,这些细节很重要。如果没有批次关系,团队通常会责怪瓶盖供应商,而真实的原因是内衬厚度发生变化或生产后立即测量了一个热罐。