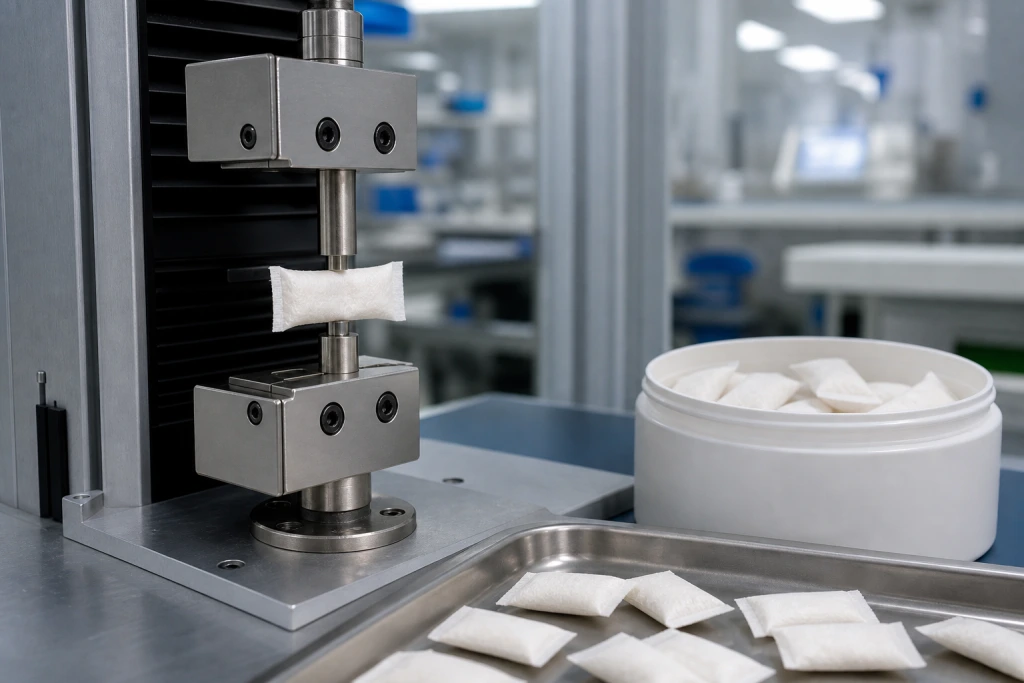
包装袋可能看起来闭合良好,但在到达罐后仍会出现故障。密封处有细粉,调味油会软化无纺布界面,或者生产线停止后钳口会稍微冷却。目视检查时,接缝保持不变,然后当包装袋在运输过程中被压缩或在口中移动时,接缝会打开。
密封强度测试为工厂提供了一个可测量的生产控制,但前提是该方法适合这种小型多孔包装。将柔性食品袋爆破值纳入口含袋规范是不够的。样品、夹持位置、拉伸方向、调节和失效模式都会改变结果。
定义要测试的接缝
成型-填充-密封口含袋通常有一个以上的关键粘合区域。纵向接缝和短端密封具有不同的热量、压力和污染。在图纸和记录中分别进行标识。
从最容易的边缘切割单个样品可能会错过薄弱位置。检查纵向和端部密封交叉处,因为织物层,褶皱和粉末堆积会使该连接处不那么宽容。
选择一种方法来回答工厂问题
拉伸或剥离式测试测量密封条被拉开时的阻力。爆破或压缩方法挑战整个包装袋。ASTM列出了用于柔性密封强度的F88和用于限制爆破测试的F2054等方法,但必须确定产品的适用性和样品制备。
对于常规生产,一个简单的经过验证的拉动方法可能比一年一次的复杂测试更好地确定生产线的趋势。开发可以增加爆破,压缩或运输模拟,以了解整个包装袋的故障。
在比较数字之前调节样品
半湿配方在填充后继续分配液体。立即测试的接缝在24小时后可能会有不同的表现。温度和湿度也会影响无纺布和粘合剂或热粘合。
说明从生产到测试的时间和调节环境。不要将热启动测试条与冷却的保留样品进行比较,并将差异称为线漂移。
记录失效模式,而不仅仅是峰值力
如果织物在密封件旁边撕裂或包装袋拉伸直至夹持器滑动,则高数值并不自动良好。注意失效是否为粘合剂分离、织物破裂、部分通道打开、夹持器断裂或在设定限值下无失效。
典型模式的照片有助于操作员一致地对缺陷进行分类。从清洁密封分离到随机织物撕裂的变化可能表明材料批次差异,即使平均力仍然通过。
焊缝中的粉末是工艺缺陷
精细咖啡因、矿物质预混物和植物提取物可能会中断粘合。操作员有时会提高温度来补偿。这可能会使清洁区域变脆,而污染点仍然很脆弱。
查看上游的进料时间、粉尘控制、袋填充水平和钳口清洁度。料斗填充后和更高速度下的故障趋势。密封测试应该找到原因,而不是证明越来越苛刻的热设置是合理的。
建立一个密封窗口,而不是一个机器设置
在计划的中心点周围挑战温度、压力、保压时间和线速度。可接受的区域应能形成良好的接缝,而不会烧焦、收缩或使袋边缘在口中不舒服。
材料厚度和基重因批次而异。在供应商规格的两端对预期的无纺布进行鉴定,而不是依赖于一个非常容易的卷。
整个生产运行中的样本
从启动、稳定生产、计划停机后、织物拼接后和批次接近结束时提取包装袋。如果机器有平行通道,则对两个通道进行采样。一个综合结果隐藏了通道特定的磨损或对齐。
包装袋重量和外观缺陷的配对测试结果。过度填充的包装袋会在接缝处施加更大的应力,并可能将粉末拖到粘合处。填充和密封过程是相连的。
挑战运输和罐装压力
包装袋在装入罐中时会被压缩,包装箱会被堆叠,包裹会受到振动和热量。运行定义的搬运挑战,然后检查是否有散粉、油迹和开角。
不要使用不切实际的手挤压作为整个验证。文件可以计数,方向,温度,振动或跌落条件,以便可以比较重复的订单。
建立有用的验收标准
- 接缝位置
- 试验方向
- 试样宽度
- 调节时间
- 拉速或负荷
- 最小结果
- 允许失效模式
- 取样图
- 失败后的行动
从开发和可行的试验数据中设定限制,并为商业变化留出安全裕度。没有产品历史的借来的号码可能会拒绝好的面料或接受脆弱的接缝。
买家通常会问的问题
目视检查能否取代口含袋密封强度试验?
否。目视检查发现明显的褶皱、烧伤和污染,但无法量化看似闭合且在处理过程中失效的粘合。
每个成品包装袋都应该进行爆破测试吗?
不可以。检测是破坏性的。使用合理的抽样计划、常规过程控制和由验证数据支持的调查规则。
发送包装袋尺寸、织物等级、填充重量和当前接缝缺陷以进行测试计划审查。江辉健康可在发布完整贴牌批次之前绘制密封窗口和取样点。
保留样品用于失效调查
在成品罐中保留每个通道和生产阶段的密封袋。如果分发后出现松散粉末,工厂可以对实际批次进行重复强度和目视检查。如果没有正确识别保留,团队最终会测试新的运行并争论是否运输,织物或机器设置导致投诉。